スクリーン印刷の「ゼロ点出し」手順|低印圧と安定膜厚を実現する調整ステップ図解

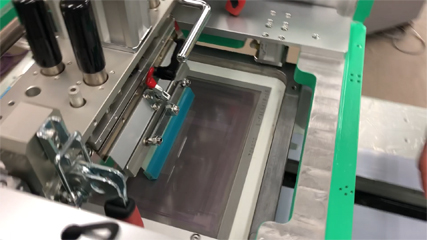
この記事の要点(まとめ・概要)
- ゼロ点出しの手順: 薄紙を挟み、加圧を段階的に上げながら「紙が引っ張れなくなる最小の圧力」を見つけ出します。
- 事前条件の固定: クリアランス、スキージ速度、角度をあらかじめ固定した状態でゼロ点出しを行います。
- 標準化の効果: ゼロ点出しを手順化することで、誰でも再現性の高まる印圧管理が可能になります。
【製造・生産技術担当者様へ】
現場でのゼロ点出し手順の標準化や、より簡易的に高精度なゼロ点調整を行える装置について、お気軽にご相談ください。
「ゼロ点出し」を行う前の前提条件
ゼロ点出し(ゼロ点の測定)を行う際は、印圧以外の印刷条件をあらかじめ固定しておく必要があります。
- クリアランス(版離れクリアランス): 定格値に設定
- スキージ速度: 実際の印刷速度に設定
- スキージ角度: 定格角度に固定
【ステップ別】ゼロ点出しの具体的手順
Step 1:基準紙のセット
テーブル(または基材)とスクリーン版の間に、短冊状に細く切った薄紙(テスト用紙)を挟み込みます。
Step 2:スキージ圧の下限設定
スキージ圧の設定(エア圧等)を、スキージが下降してもテーブルに完全には押し付けられない十分低い値(例: 0.10MPa)に設定します。
Step 3:スキージヘッド下降・隙間確認
スキージヘッドを下降位置まで下ろします。この状態で挟み込んだ薄紙を引っ張ります。圧力が不足しているため、紙は引っ掛かりなくスッと抜けます。
Step 4:加圧を段階的に上げる
スキージヘッドを上昇させ、印圧設定をわずかに引き上げます(例: 0.10MPa → 0.11MPa)。
Step 5:再度接触を確認
再びヘッドを下降させ、薄紙を引っ張ります。紙にわずかな抵抗感(擦れる感触)が出てくるか確認します。
Step 6〜7:完全保持(ゼロ点)の特定
Step 4と5を繰り返し、段階的に圧力を上げていきます。「薄紙を引いても動かず、スキージによってしっかりと押さえつけられる最小の加圧値」に達した時点の数値(例: 0.12MPa)を記録します。
判定
この動かなくなった時点の数値(0.12MPa)が、この印刷条件における**「ゼロ点」**となります。実際の印刷では、このゼロ点に対して最小限のオフセット加圧(例: +0.02MPa)を加えて印刷を行います。
ゼロ点出しを成功させるための注意点
左右均一の確認スキージの左右両端に紙を挟み、左右同時に紙が動かなくなるか(平行度が出ているか)を確認します。
高精度な印圧制御装置の活用0.01MPa単位で微調整が可能なエアーバランス機構などを備えた印刷機を使用することで、より正確なゼロ点出しが可能になります。
ゼロ点出しの実践に関するよくある質問(FAQ)
厚みブレが少なく平滑度の高い、厚さ50〜100μm程度のPETフィルムや高密度紙が適しています。
インク粘度やメッシュにもよりますが、ゼロ点に対して+0.01〜0.03MPa程度の微少加圧からスタートするのが一般的です。
まとめ:正しいゼロ点出しで低印圧印刷をマスターする
ゼロ点出しの手順を標準化することで、作業者によるバラつきをなくし、常に均一な膜厚と高精度な印刷結果を得ることができます。
【関連製品・ソリューション】
| 製品名 | 主な特長 | リンク |
|---|---|---|
| 高精度低印圧スクリーン印刷機 | 垂直フロート構造により高精度なゼロ点調整と低印圧印刷を両立 | 製品詳細・仕様を見る |
| テスト印刷 | ゼロ点出しのご相談や、お客様の課題に応じた調整を実施中 | テスト印刷に申し込む |
【記事監修者情報】
株式会社マイクロ・テック 技術開発部
創業以来、高精度スクリーン印刷機の開発・製造に特化。電子部品、車載用基材、機能性フィルム等の最先端製造プロセスにおいて、低印圧・高精細印刷のソリューションを提供。数十年にわたる実験データと現場ノウハウに基づき、技術情報を発信しています。
この記事に登場した製品
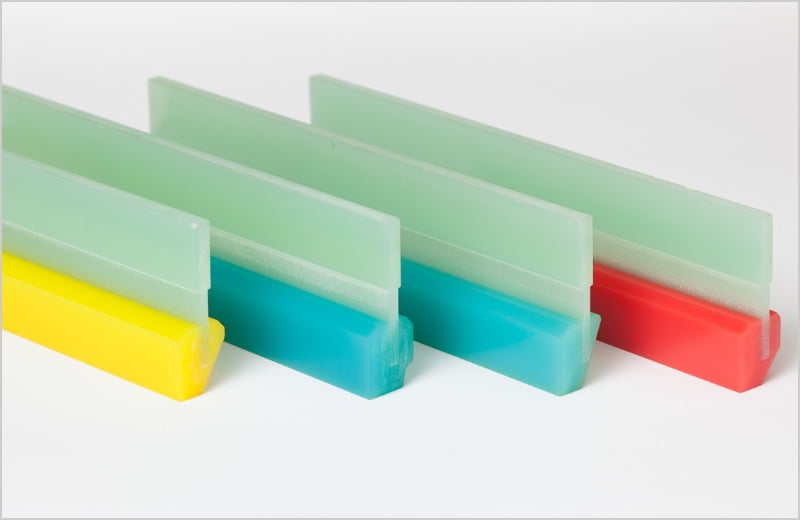
マイクロスキージ
適正印圧印刷プロセスの実践に最適のスキージです